Что включает ультразвуковой контроль сосудов под давлением?
Ультразвуковой контроль сосудов под давлением представляет собой комплекс инструментальных измерений, с помощью которых оценивают состояние основного металла, сварных соединений, днищ, обечаек, штуцеров, патрубков и других элементов оборудования. Метод основан на прохождении ультразвуковых волн через металл и анализе отраженных сигналов. По характеру отклика специалист определяет толщину стенки, наличие внутренних несплошностей, расслоений, трещин, непроваров и иных дефектов.
Перед началом работ изучаются паспорт сосуда, предыдущие протоколы результатов, ремонтная документация, сведения о рабочей среде, давлении, температуре и сроке эксплуатации. Затем разрабатывается техническое задание и методика проведения контроля с учетом конструкции оборудования и требований нормативной документации. На поверхности сосуда определяются точки измерения, формируется сетка измерений, очищаются зоны контроля, удаляются загрязнения, окалина, лакокрасочное покрытие или продукты коррозии, если они мешают получению достоверного сигнала.
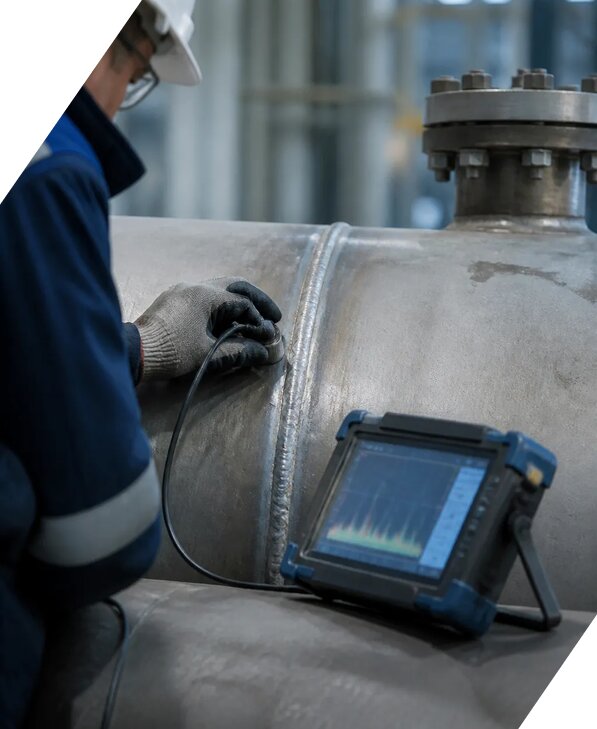
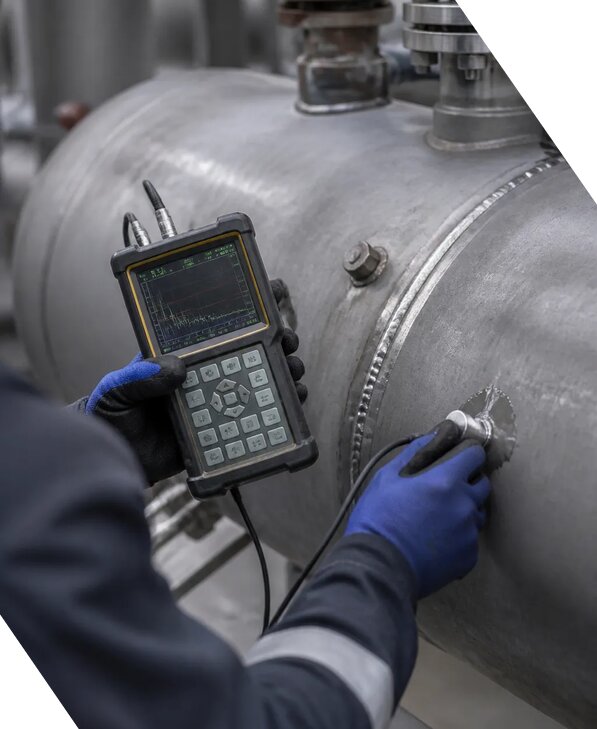
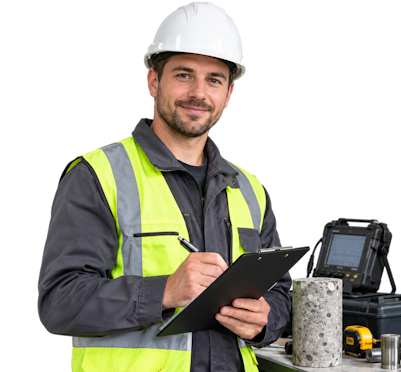
В ходе обследования применяются ультразвуковой толщиномер, дефектоскоп, преобразователи различного типа, контактная жидкость и вспомогательное измерительное оборудование. Специалист выполняет натурные измерения, фиксирует координаты участков, сравнивает фактическую и минимальную толщину, оценивает состояние зоны термического влияния и контролирует качество сварных соединений. При необходимости выполняется контроль днища резервуара, мест перехода толщин, опорных зон и участков с повышенной коррозионной активностью.
По завершении лабораторного контроля оформляются результаты измерений, протокол, карта коррозии и техническое заключение. В документах указываются выявленные дефекты, погрешность измерений, фактическая толщина металла, расчетный остаточный ресурс и вывод о соответствии требованиям безопасной эксплуатации. В Якутске специалисты компании ЭкспертизаРоссия проводят техническую диагностику сосудов с учетом назначения оборудования и условий его работы.
Какие дефекты выявляет ультразвуковой контроль металла и сварных соединений сосуда?
Ультразвуковой метод позволяет выявлять дефекты, которые не всегда видны при визуальном осмотре и могут находиться внутри металлической стенки. В основном контролируются локальные и распределенные утонения, коррозионные повреждения, язвенная коррозия, расслоения проката, трещины, непровары, несплавления, внутренние поры и шлаковые включения в сварных соединениях. Особое внимание уделяется зонам, где действуют высокое давление, переменная нагрузка, нагрев, охлаждение или контакт с агрессивной рабочей средой.
При контроле основного металла измеряется фактическая толщина трубы, листа, днища, обечайки и других деталей. Полученные значения сопоставляются с проектными данными, минимально допустимой толщиной и требованиями нормативной документации. Если обнаруживается системное снижение толщины, формируется карта коррозии. Она показывает распределение повреждений по поверхности и помогает определить наиболее опасные участки, скорость развития дефекта и возможный остаточный ресурс.
Для сварных соединений применяются специальные схемы прозвучивания. Контролируется сам шов, прилегающий основной металл и зона термического влияния. При обнаружении отражателя специалист уточняет его координаты, протяженность, глубину залегания и условные размеры. При этом ультразвуковой контроль не ограничивается поиском одного дефекта. Оценивается совокупность факторов: расположение повреждения, рабочее давление, температура, цикличность нагрузок, материал, возраст сосуда и результаты предыдущих обследований.
Следует учитывать, что достоверность зависит от состояния поверхности, геометрии детали, доступа к контролируемой зоне, структуры металла и правильного выбора преобразователя. Поэтому измерительное оборудование предварительно проверяется, а методика проведения устанавливает порядок калибровки и оценки погрешности измерений. При необходимости ультразвуковые данные дополняются визуально-измерительным контролем, магнитопорошковым или капиллярным методом. Такой подход позволяет получить объективные результаты измерений и подготовить техническое заключение о возможности дальнейшей эксплуатации сосуда. Контроль качества выполняется с учетом требований к промышленной безопасности и особенностей конкретного объекта.
Как определяется толщина стенки и остаточный ресурс сосуда под давлением?
Определение толщины стенки выполняется по заранее подготовленной сетке измерений, которая охватывает наиболее нагруженные и потенциально опасные участки сосуда. Количество точек зависит от диаметра, длины, формы, материала, назначения оборудования, срока эксплуатации и характера выявленной коррозии. Отдельные измерения выполняются на обечайках, днищах, патрубках, штуцерах, сварных соединениях, в местах опор, около дренажей и на участках, где возможно скопление влаги или агрессивной среды.
Перед проведением работ поверхность очищается и подготавливается. Ультразвуковой толщиномер настраивается по образцу или эталонному образцу, соответствующему материалу и диапазону толщин. Специалист фиксирует каждое значение с привязкой к координатам, после чего определяет среднюю, максимальную и минимальную толщину. Особое значение имеет минимальная толщина, поскольку именно она может ограничивать безопасную эксплуатацию сосуда. При наличии локального утонения дополнительно оцениваются его площадь, глубина, форма и расстояние до ближайшего сварного соединения.
Расчет остаточного ресурса выполняется не по одному показателю. Учитываются исходная проектная толщина, расчетное давление, рабочая температура, допускаемое напряжение материала, фактическая минимальная толщина, скорость коррозии и данные предыдущих обследований. Если обследование проводилось ранее, сравниваются результаты измерений за разные периоды и определяется фактическая скорость утонения. При отсутствии достоверной истории эксплуатации используются консервативные значения, что может потребовать дополнительных исследований или сокращения межконтрольного интервала.
В техническом заключении указываются пригодность оборудования к дальнейшей работе, предельный срок следующего контроля, необходимость ремонта или замены отдельных элементов. При выявлении критического уменьшения толщины эксплуатация может быть разрешена только при ограничении давления, температуры или режима нагружения, если это допускается расчетами. Техническая диагностика проводится на основании технического задания, паспорта и нормативной документации. В Якутии обследование может включать контроль котлов, сосудов, трубопроводов и металлоконструкций, связанных с опасным производственным объектом. Стоимость работ рассчитывается индивидуально, ориентировочная цена начинается от 5208 руб/м² при наличии подготовленного доступа и стандартного объема измерений.
Какие документы оформляются по результатам ультразвукового контроля?
По результатам ультразвукового контроля оформляется комплект технических документов, подтверждающий фактическое состояние сосуда под давлением. Состав материалов зависит от цели обследования, требований заказчика, типа оборудования и действующей нормативной документации. Обычно в комплект входят программа или методика проведения работ, протокол результатов, ведомость измерений, схема расположения точек, карта коррозии, дефектная ведомость и техническое заключение.
В протоколе указываются сведения о сосуде, заводской номер, наименование изготовителя, рабочая среда, проектные параметры, материал, дата обследования и условия выполнения измерений. Отдельно фиксируются примененные приборы, их тип, заводской номер, диапазон работы и сведения о поверке. Для каждого участка приводятся координаты, измеренная толщина, минимальное значение, характер обнаруженного дефекта и оценка погрешности измерений. Если выполнялся контроль сварных соединений, отмечаются номера швов, схема прозвучивания, выявленные отражатели и их условные размеры.
Карта коррозии позволяет визуально представить распределение утонений и выделить зоны, требующие ремонта или повторного контроля. В ведомости дефектов описываются трещины, расслоения, непровары, несплавления, локальные повреждения, следы ремонта и другие несоответствия. При необходимости к документам прикладываются фотографии, эскизы, распечатки сигналов дефектоскопа и результаты дополнительных методов контроля.
Итоговое техническое заключение содержит анализ полученных данных и вывод о соответствии требованиям безопасной эксплуатации. В нем может быть указано, что сосуд пригоден к дальнейшей работе, пригоден при выполнении определенных условий, нуждается в ремонте или не допускается к эксплуатации до устранения опасных дефектов. Также устанавливаются рекомендации по повторной проверке, контролю коррозии, ремонту сварных соединений и уточнению расчетного остаточного ресурса.
Работы выполняются с применением поверенного измерительного оборудования и с учетом компетенции специалистов. Компания проводит лабораторный контроль и готовит документы, которые можно использовать при техническом освидетельствовании, расследовании причин повреждений, планировании ремонта и подтверждении соответствия требованиям. Отправьте запрос КП Александру Дмитриевичу, указав тип сосуда, объем, рабочее давление, материал и предполагаемый объем обследования.
В каких случаях требуется ультразвуковой контроль сосудов под давлением?
Ультразвуковой контроль требуется при периодической технической диагностике, после истечения установленного срока эксплуатации, перед продлением ресурса, после ремонта или реконструкции, а также при появлении признаков коррозии, деформации, течи, трещин и нестабильной работы оборудования. Проверка особенно важна для сосудов, работающих с высоким давлением, токсичными, пожароопасными или химически активными средами. Плановое обследование позволяет выявить снижение толщины до того, как повреждение приведет к разгерметизации или аварийному разрушению.
Внеплановые работы проводят после превышения допустимого давления, перегрева, гидравлического удара, пожара, механического воздействия, длительного простоя или изменения рабочей среды. Контроль также необходим после замены днища, вварки штуцера, ремонта обечайки, восстановления сварного соединения и устранения коррозионных повреждений. В таких ситуациях ультразвуковые измерения подтверждают качество ремонта и позволяют сопоставить фактическое состояние металла с проектными требованиями.
Методика выбирается с учетом конструкции и доступности поверхности. Для тонких стенок, толстолистового металла, литых деталей и сварных швов применяются разные преобразователи и режимы настройки. Если требуется оценить только толщину, используется ультразвуковой толщиномер. Если необходимо обнаружить внутренние дефекты сварки, применяется ультразвуковой дефектоскоп с соответствующей схемой контроля. При сложной геометрии, наличии защитного покрытия или труднодоступных зон заранее определяются ограничения и дополнительные способы обследования.
Ультразвуковые исследования могут выполняться как самостоятельная услуга или в составе комплексной технической диагностики, включающей визуальный осмотр, измерение геометрии, контроль металлоконструкций, проверку трубопроводов и анализ эксплуатационных документов. Контроль котлов и сосудов проводится с учетом фактических нагрузок и возможных механизмов разрушения. В сентябре специалисты оценивают состояние оборудования, определяют точки измерения и подготавливают рекомендации по дальнейшей эксплуатации. Компания работает Пн-Пт 09-18 Сб-Вс вых., а при заказе услуги под ключ скидка от 16 процентов. Телефон для связи: +7 931 105-63-33.